Згинання арматури – важливий етап під час виконання багатьох будівельних робіт. Металеві стрижні використовують для створення армувальних каркасів фундаментів, колон, перекриттів, перемичок та інших залізобетонних конструкцій. Щоб арматура виконувала свою функцію та забезпечувала необхідну міцність споруди, важливо не лише правильно підібрати її діаметр і клас, а й дотримуватися технології обробки.
У процесі будівництва часто виникає потреба зігнути металевий прут під певним кутом, сформувати П-подібний або Г-подібний елемент чи виготовити арматурні хомути. Зробити це можна вручну або за допомогою спеціалізованого обладнання. Вибір способу залежить від діаметра стрижнів, обсягу робіт і вимог до майбутньої конструкції. Розглянемо, чим можна зігнути арматуру та як правильно виконувати цю операцію.
Арматура в залізобетонних конструкціях працює переважно на сприйняття розтягувальних навантажень, тоді як бетон добре протистоїть стисканню. Завдяки поєднанню цих матеріалів конструкції отримують необхідні характеристики міцності та довговічності.
Згинання металевих стрижнів потрібне для створення елементів складної форми, які забезпечують правильне розташування армування в конструкції.
Найчастіше такі роботи виконують для:
Важливо розуміти, що арматуру не можна згинати довільним способом. Неправильна обробка може призвести до появи тріщин, пошкодження металу або зменшення його несучої здатності.
Існує декілька способів обробки металевих стрижнів. Для невеликих обсягів робіт можна використовувати прості механічні пристрої, а на будівельних майданчиках і виробництвах доцільніше застосовувати спеціалізоване обладнання.
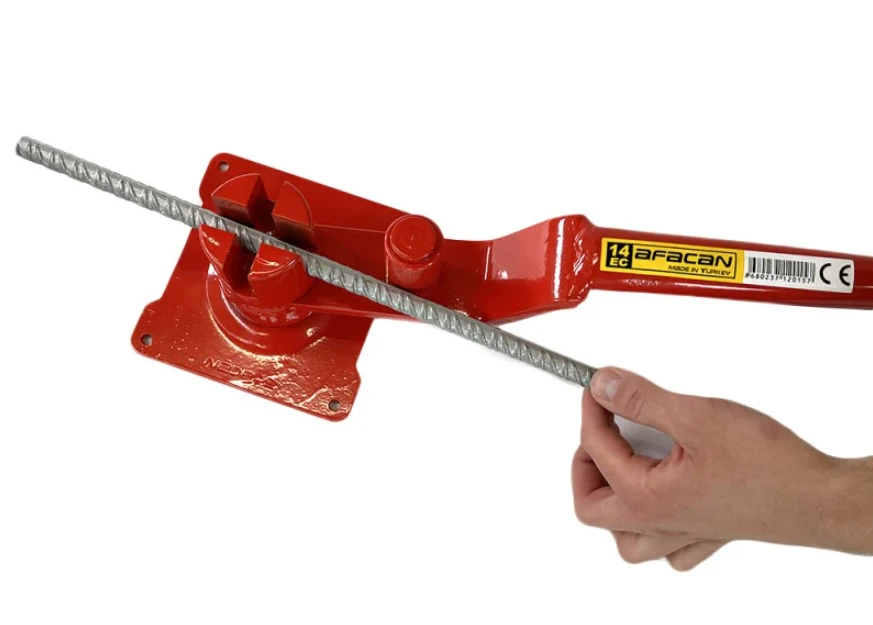
Ручний арматурозгинач – один із найпоширеніших варіантів для роботи з невеликими обсягами металу. Конструкція зазвичай складається з опорної платформи, фіксувальних елементів і рухомого важеля з роликом або згинальним пальцем.
Принцип роботи досить простий: арматурний стрижень фіксують між упорами, після чого за допомогою важеля поступово згинають до необхідного кута.
Основні переваги такого пристрою:
Однак ручний інструмент має обмеження щодо діаметра арматури та фізичних зусиль, необхідних для її обробки.
Якщо потрібно регулярно обробляти велику кількість металевих стрижнів, доцільно використовувати електричний арматурозгинальний верстат. Він працює від електродвигуна, який приводить у рух згинальний диск або інший робочий механізм.
Оператор встановлює арматуру на робочу платформу, фіксує її та задає потрібний кут згинання. Обладнання виконує операцію з меншими фізичними зусиллями та забезпечує повторюваність результату.
Такі верстати використовують під час виготовлення арматурних каркасів, хомутів та інших стандартних елементів. Залежно від моделі вони можуть обробляти стрижні різного діаметра, а деякі оснащуються системами налаштування кута та автоматизованого керування.
Гідравлічні пристрої використовують для згинання арматури, яка потребує значного зусилля. Робота механізму ґрунтується на використанні тиску робочої рідини, що приводить у рух поршень і згинальний елемент.
Головна перевага такого обладнання – високе зусилля за відносно компактних габаритів. Гідравлічні моделі можуть бути корисними під час монтажу масивних металевих конструкцій, а також для робіт із товстішими стрижнями в межах характеристик конкретного пристрою.
Для разових робіт іноді використовують саморобні пристрої, виготовлені з металевої основи, упорів і важеля. Проте такий варіант потребує особливої уваги до міцності конструкції та правильного розташування опорних елементів.
Саморобний інструмент повинен надійно утримувати стрижень і не допускати його неконтрольованого зміщення під час згинання. Використовувати випадкові труби, лещата або інші непристосовані предмети замість спеціального обладнання не рекомендується.
Технологія згинання залежить від обраного обладнання, проте загальна послідовність дій залишається приблизно однаковою.
Крок 1. Підготуйте матеріал. Перевірте арматуру на наявність тріщин, значних пошкоджень і корозії. Визначте необхідну довжину стрижня та місце майбутнього згину відповідно до креслення.
Крок 2. Підберіть обладнання. Переконайтеся, що інструмент розрахований на роботу з арматурою відповідного діаметра та класу. Не варто перевищувати допустиме навантаження на механізм.
Крок 3. Зафіксуйте стрижень. Розмістіть метал на робочій платформі та встановіть його між опорними елементами. Арматура повинна бути надійно закріплена, щоб уникнути зміщення під час роботи.
Крок 4. Виконайте згинання. Плавно прикладайте зусилля до важеля або запустіть механізм верстата. Не допускайте різких рухів і ударного навантаження, якщо технологія та конструкція обладнання цього не передбачають.
Крок 5. Перевірте результат. Порівняйте отриману форму та кут згину з проєктними вимогами. Переконайтеся, що на поверхні металу не з’явилися тріщини чи інші ознаки пошкодження.
Технічно зігнути тонкий металевий стрижень можна за допомогою важеля або простого механічного пристосування. Проте такий спосіб не завжди забезпечує потрібну точність і повторюваність результату.
Особливо небезпечно намагатися згинати товсту арматуру за допомогою ударів молотком, нагрівання газовим пальником або різкого прикладання сили. Такі дії можуть змінити механічні властивості металу та спричинити локальні пошкодження.
Нагрівання арматури без спеціально передбаченої технології також не рекомендується. Висока температура здатна вплинути на міцність і пластичність сталі. Якщо проєктом передбачене холодне згинання, потрібно дотримуватися саме цього способу.
Для відповідальних залізобетонних конструкцій краще використовувати спеціалізований інструмент для згинання арматури, який відповідає діаметру стрижнів і забезпечує контрольований процес обробки.
Один із важливих параметрів під час згинання – внутрішній діаметр оправки, навколо якої формується вигин. Він впливає на розподіл напружень у металі та допомагає уникнути пошкоджень у місці деформації.
Не можна визначати радіус згину лише на власний розсуд. Допустимі значення залежать від класу арматури, її діаметра, типу елемента та вимог відповідних будівельних норм і проєктної документації.
Занадто малий радіус може призвести до появи мікротріщин або розриву металу на зовнішній стороні згину. Надмірно великий вигин, своєю чергою, може ускладнити монтаж арматурного каркаса та порушити проєктну геометрію.
Тому під час виготовлення відповідальних армувальних елементів потрібно дотримуватися встановлених вимог до діаметра оправки, кута згинання та довжини анкерування.
Згинання металевих стрижнів супроводжується значними механічними навантаженнями. Неправильне закріплення матеріалу або використання несправного обладнання може призвести до травм.
Перед початком роботи необхідно:
Також важливо організувати робоче місце так, щоб довгі стрижні не заважали пересуванню людей і не створювали додаткової небезпеки.
Вибір обладнання для згинання арматури залежить від специфіки будівництва. Для невеликих приватних об’єктів часто достатньо ручного арматурозгинача, тоді як для професійного використання доцільніше розглядати електричні або гідравлічні моделі.
Під час купівлі варто звертати увагу на максимальний діаметр оброблюваної арматури, допустимий кут згинання, продуктивність, надійність конструкції та доступність обслуговування. Не менш важливо враховувати якість самих будівельних матеріалів, адже від їхніх характеристик залежить довговічність майбутньої конструкції.
Якщо ви шукаєте матеріали та товари для будівництва, зверніть увагу на торгово-виробничу компанію SANSTORE. Компанія спеціалізується на постачанні будівельних матеріалів і продукції для різних будівельних потреб. Ознайомитися з асортиментом, підібрати необхідні товари та придбати їх на вигідних умовах можна на сайті SANSTORE.
Згинання арматури – операція, яка потребує правильного підбору інструментів і дотримання технології. Для невеликих обсягів робіт підійдуть ручні пристрої, а для регулярної обробки великої кількості металевих стрижнів краще використовувати електричні або гідравлічні верстати.
Незалежно від обраного способу, важливо не допускати різких деформацій, самовільного нагрівання металу та порушення встановленого радіуса згинання. Дотримання цих рекомендацій допоможе зберегти властивості арматури, забезпечити точність виготовлення армувальних елементів і підвищити надійність майбутніх залізобетонних конструкцій.






 Інтернет-видання Бессарабії